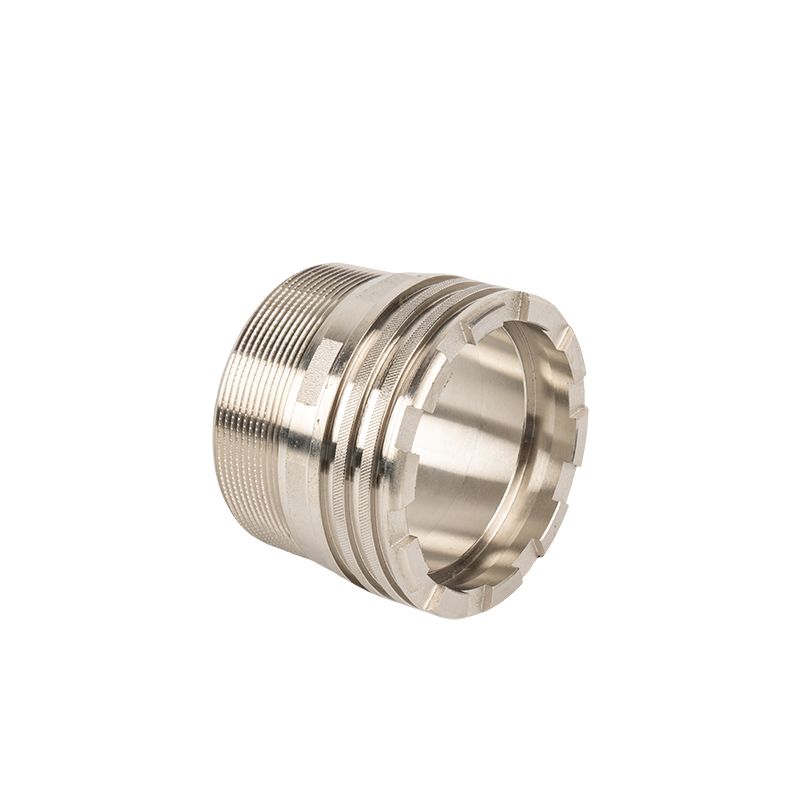
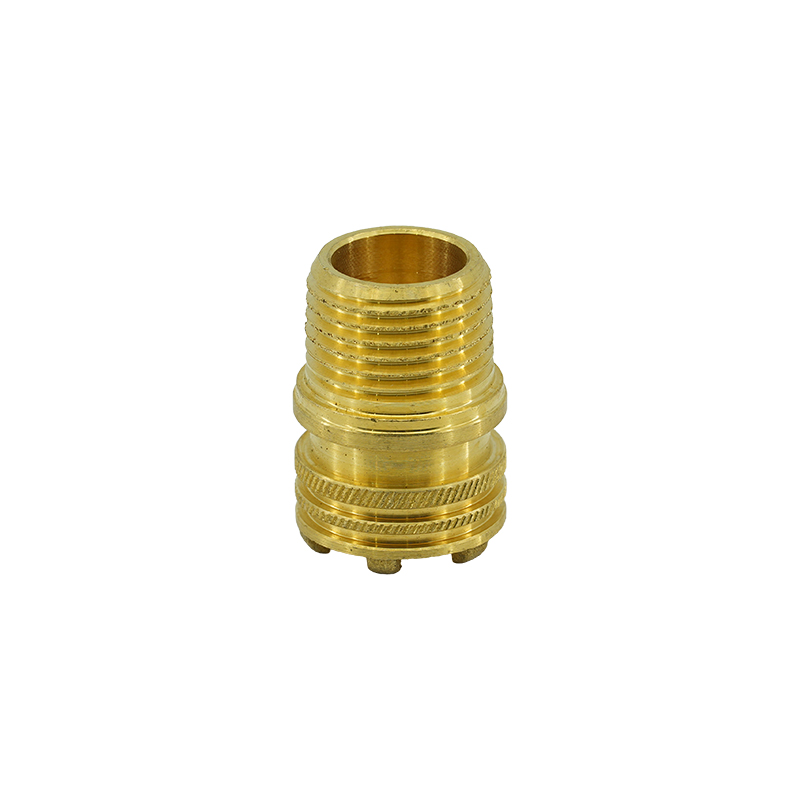
En messing indsatsfitting er en af de billigste komponenter i et VVS-system og en af de dyreste at tage fejl af. Det er normalt installeret bag gipsvæg, under en plade eller inde i et skab, og dens fejltilstand er sjældent dramatisk: et langsomt gråt ved en krympering, en hårgrænse ved bunden af en modhage, et nålehul, der åbner sig efter to varmesæsoner. På det tidspunkt, nogen ser problemet, har armaturet været i drift i årevis, og omkostningerne er flyttet fra nogle få øre messing til et krav om udbedring.
Denne asymmetri er grunden til, at kvalitetskontrol på messingindsatsbeslag ikke kan være en sidste visuel kontrol, før kartonen er forseglet. Det skal være en kæde af porte: legeringsverifikation ved indgang, værktøjs- og proceskontrol ved bearbejdning, dimensionsinspektion på bænken, destruktiv og trykprøvning i laboratoriet og dokumentation, der overlever en audit. Denne guide går gennem hver port, og hvad man skal måle ved den.
Artiklen forudsætter fittings til drikkevands-PEX- eller PE-RT-systemer - modhagerindsatsfittings, indsatsknæ og T-stykker og indsats-til-gevind overgange - men den samme ramme gælder for messingfittings, der anvendes i vand-, kunstvandings- og trykluftledninger.
De fleste feltfejl, der skyldes "dårlig messing", er faktisk grænsefladefejl. En indsatsfitting er den ene halvdel af en mekanisk samling; krymperingen eller muffen, røret og værktøjet er den anden halvdel. Et fitting kan være perfekt inden for sin egen tegning og stadig lække, hvis modhageprofilen ikke passer til ringen, hvis røret ikke er skubbet til skulderen, eller hvis crimpværktøjet er ude af kalibrering.
For QC-formål betyder dette fire fejlfamilier:
Fælles integritet.Modhagernes diameter, modhagens stigning, modhagens højde, indføringsaffasningen og indføringsdybden bestemmer, om ringen komprimerer røret på modhagerne korrekt. En modhage, der er 0,1 mm mindre, eller en indføring, der er for skarp, kan producere en samling, der består en fem-minutters tryktest og fejler efter hundrede termiske cyklusser.
Vægintegritet.Støbte eller smedede kroppe kan bære porøsitet, kolde lukker eller revner i det sekskantede hjørne. Disse er usynlige på en belagt del og vises kun under tryk eller i et tværsnit.
Trådintegritet.NPT- og BSP-gevind er ikke udskiftelige, og en slidt matrice producerer en tråd, der går i indgreb med hånden, men som græder under 60 psi. Trådform, topptilstand og trådlængde har betydning.
Materiel integritet. De to fejl med den længste hale er blyindhold over drikkevandsgrænsen og afzinkning i aggressivt vand. Begge er kemiproblemer, som ingen mængde af dimensionsinspektion vil fange.
Definer acceptkriterierne, før du inspicerer noget
Inspektører kan ikke afvise en del mod en følelse. Inden det første parti afsendes, bør køber og leverandør blive enige om et dokumentsæt, der fastlægger fire ting:
1. En tegning, der markerer kritiske egenskaber.Ikke alle dimensioner fortjener den samme opmærksomhed. Modhagegeometri, gevindform, boringsdiameter og materiale er kritiske; samlet længde og hex kosmetik normalt ikke.
2. En fastgjort standardudgave.For PEX-indsatsfittings betyder det typisk ASTM F1807 (metalindsatsfittings med en kobberkrympering) og test på systemniveau i ASTM F877 med CSA B137.5 til det canadiske marked. Til fittings i ekspansionsstil, ASTM F1960. Tråde er styret af ASME B1.20.1 (NPT) eller ISO 228-1 og ISO 7-1 (BSP). Overholdelse af drikkevand løber gennem NSF/ANSI 61 og NSF/ANSI 372. Fastgør udgaven og året i indkøbsordren, fordi kravene flyttes.
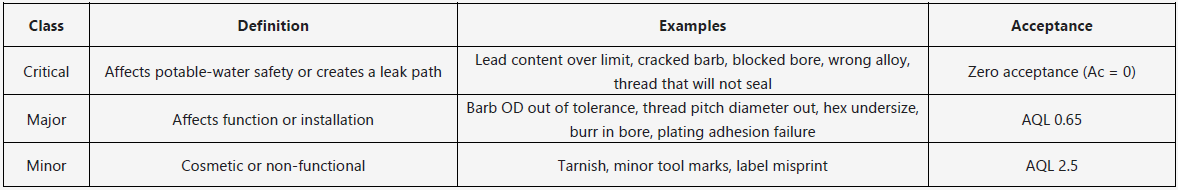
3. En defektklassifikation.Kritisk, dur og mindre defineret i ord, som fabrikken kan anvende på gulvet.
4. En kontrolplan.Hvilken karakteristik kontrolleres ved hvilken port, med hvilken måler, ved hvilken frekvens, af hvem.
En brugbar klassifikation for denne produktfamilie:
Alt nedstrøms er bygget på stangen eller støbningen, så dette er porten med den højeste gearing og den oftest reduceret til "leverandøren sendte et certifikat."
Kemi og legeringsidentitet.For bearbejdede fittings er messingstang almindeligvis specificeret til ASTM B16 (fritskærende messing) eller en blyfri ækvivalent såsom C27450, C28500, C69300 eller C89833. Bemærk den forskel, der falder mange købere i øjnene: "blyfri" under NSF/ANSI 372 betyder et vægtet gennemsnitligt blyindhold på højst 0,25 % på tværs af våde overflader, ikke nul bly. En C36000 fribearbejdning af messing - omkring 61,5% kobber, 3% bly - bearbejder smukt og opfylder dette krav direkte. Hvis et tilbud ser usædvanligt billigt ud for en blyfri del, er det første spørgsmål, hvilken legering der egentlig køres.
Sådan verificeres det.Håndholdt XRF er et hurtigt screeningsværktøj og hører hjemme på varer-in, men det aflæser overfladen og kan narre af adskillelse, plettering eller forurening. Brug XRF til at sortere 100 % af indgående partier eller til at screene en prøve pr. varme, og bekræft derefter med optisk emissionsspektrometri eller ICP på borede spåner for mindst én prøve pr. varmetal. Notér varmenummeret mod møllecertifikatet.
Mekanisk tilstand.Hårdhed (typisk Rockwell B) fortæller dig, om stangen vil bearbejde rent, og om modhagerne vil deformeres i stedet for at revne under samlingen. Stangdiameter, rethed og overfladetilstand har betydning for værktøjets levetid og for koncentricitet nedstrøms.
Støbegods, hvis brugt.Sand eller permanent støbegods skal leveres med et kemicertifikat og en porøsitetsstandard, der er aftalt på forhånd. Spørg, hvordan støberiet kontrollerer gasporøsitet, og om referencerøntgenbilleder eller snitprøver er tilgængelige på anmodning.
En praktisk indgående tjekliste:
●Møllecertifikat med varmenummer, kemi og mekaniske egenskaber
●XRF-skærm af hvert parti; ICP/OES bekræftelse pr. heat
●Hårdhedstest på en prøve pr. lot
●Stangdiameter og rethed mod tegningen
●Overensstemmelsescertifikat krydstjekket mod indkøbsordrelegeringen, ikke kun "messing"
Port 2: In-proces kontrol
Den mest dimensionelle afdrift i messingbeslag er værktøjsslid, ikke operatørfejl, og det viser sig gradvist. De kontroller, der fanger det, er kedelige og effektive:
Førstegangsgodkendelse ved hver opsætning og hvert skift.De første dele af et nyt værktøj, efter et matriceskift eller efter en genstart af maskinen måles mod den fulde karakteristikliste og afskrives. Intet løber før det første stykke er udgivet.
SPC om de to eller tre egenskaber, der betyder mest.Modhagens udvendige diameter og gevindstigningsdiameteren er de sædvanlige kandidater. Plot X-bar- og R-diagrammer, beregn kapacitet og kræver Cpk på mindst 1,33, før en proces anses for at være stabil. Når diagrammet trender mod en grænse, skal du ændre værktøjet efter tidsplanen i stedet for ved fejl.
Trådproduktionsmetode.Valsede tråde er generelt stærkere og har bedre overfladefinish end afskårne tråde, og de undgår den grat, som en mat matrice efterlader ved trådudløbet. Uanset hvilken metode der bruges, skal du definere den i procesarket og ikke lade den ændre sig lydløst.
Grater og spånkontrol.En grat ved borekanten eller inde i modhagens rod er både en strømningsbegrænsning og en spændingsstigning. Afgratning, tumbling og ultralydsrensning kræver validerede parametre - medier, tid og badets tilstand - ikke bare "vi tumler dem."
Stress lindring.Bearbejdning og koldformning efterlader restspænding, der senere kan åbne i revner, især i legeringer med højt zinkindhold. Hvor tegningen eller legeringen kræver udglødning, verificeres det med hårdhed og, på kvalifikationspartier, et snit.
Port 3: Mål- og gevindinspektion
Det er den portkøbere kan angive mest præcist, og den hvor et skriftligt kontrolseddel betaler sig med det samme.
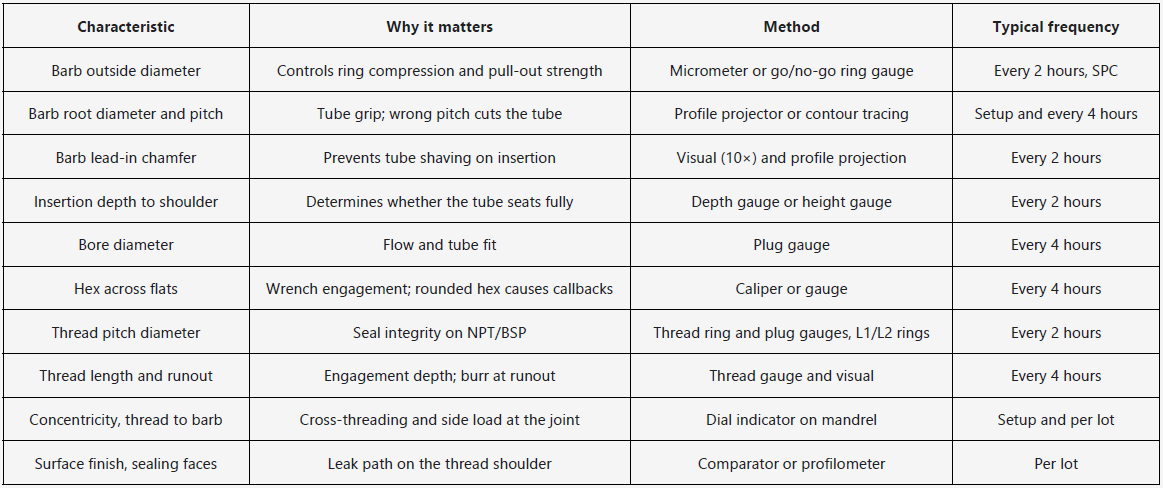
To discipliner får denne port til at fungere. For det første skal målere kalibreres efter en tidsplan, og kalibreringsmærkaten skal være læselig på gulvet, ikke arkiveret på et kontor. For det andet skal inspektionsarket registrere faktiske aflæsninger, ikke flueben. Et ark fyldt med flåter fortæller en revisor intet om drift.
Tråde fortjener en særskilt note. NPT er et konisk gevind, der tætner på flankerne; BSPP er parallel og tætner på en skive eller O-ring; BSPT er tilspidset. En fitting lavet til den forkerte af disse vil skrue halvvejs ind og lække, og fejlen vil blive skyld i installationen. Kontroller gevindstandarden på tegningen, mål den med den korrekte ring, og kontroller, at gevindstartaffasningen er til stede og afgratet - en manglende affasning er en af de mest almindelige årsager til krydsgevind i marken.
Fortsættes!